Mərhələ 01
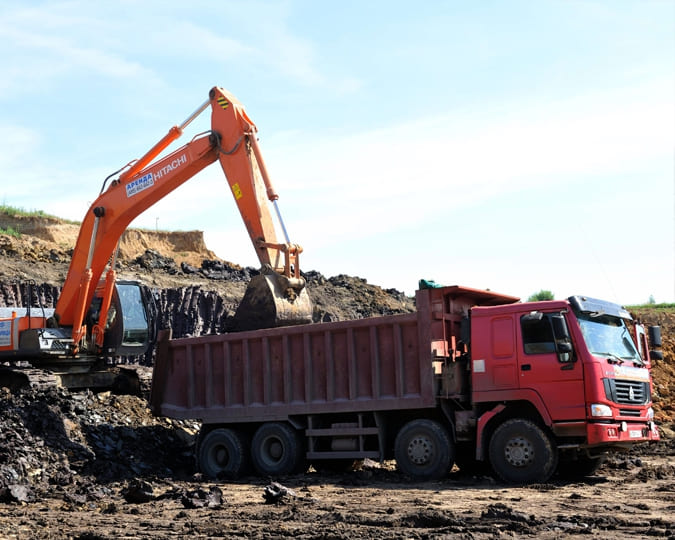
Xammalın hasilatı və daşınması
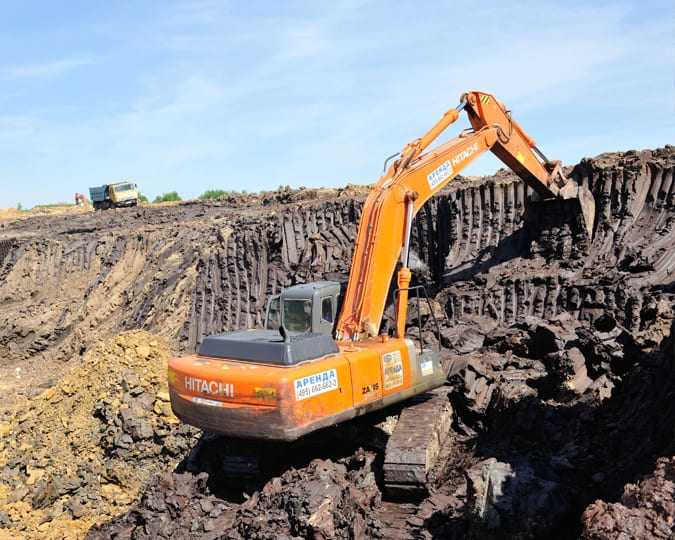
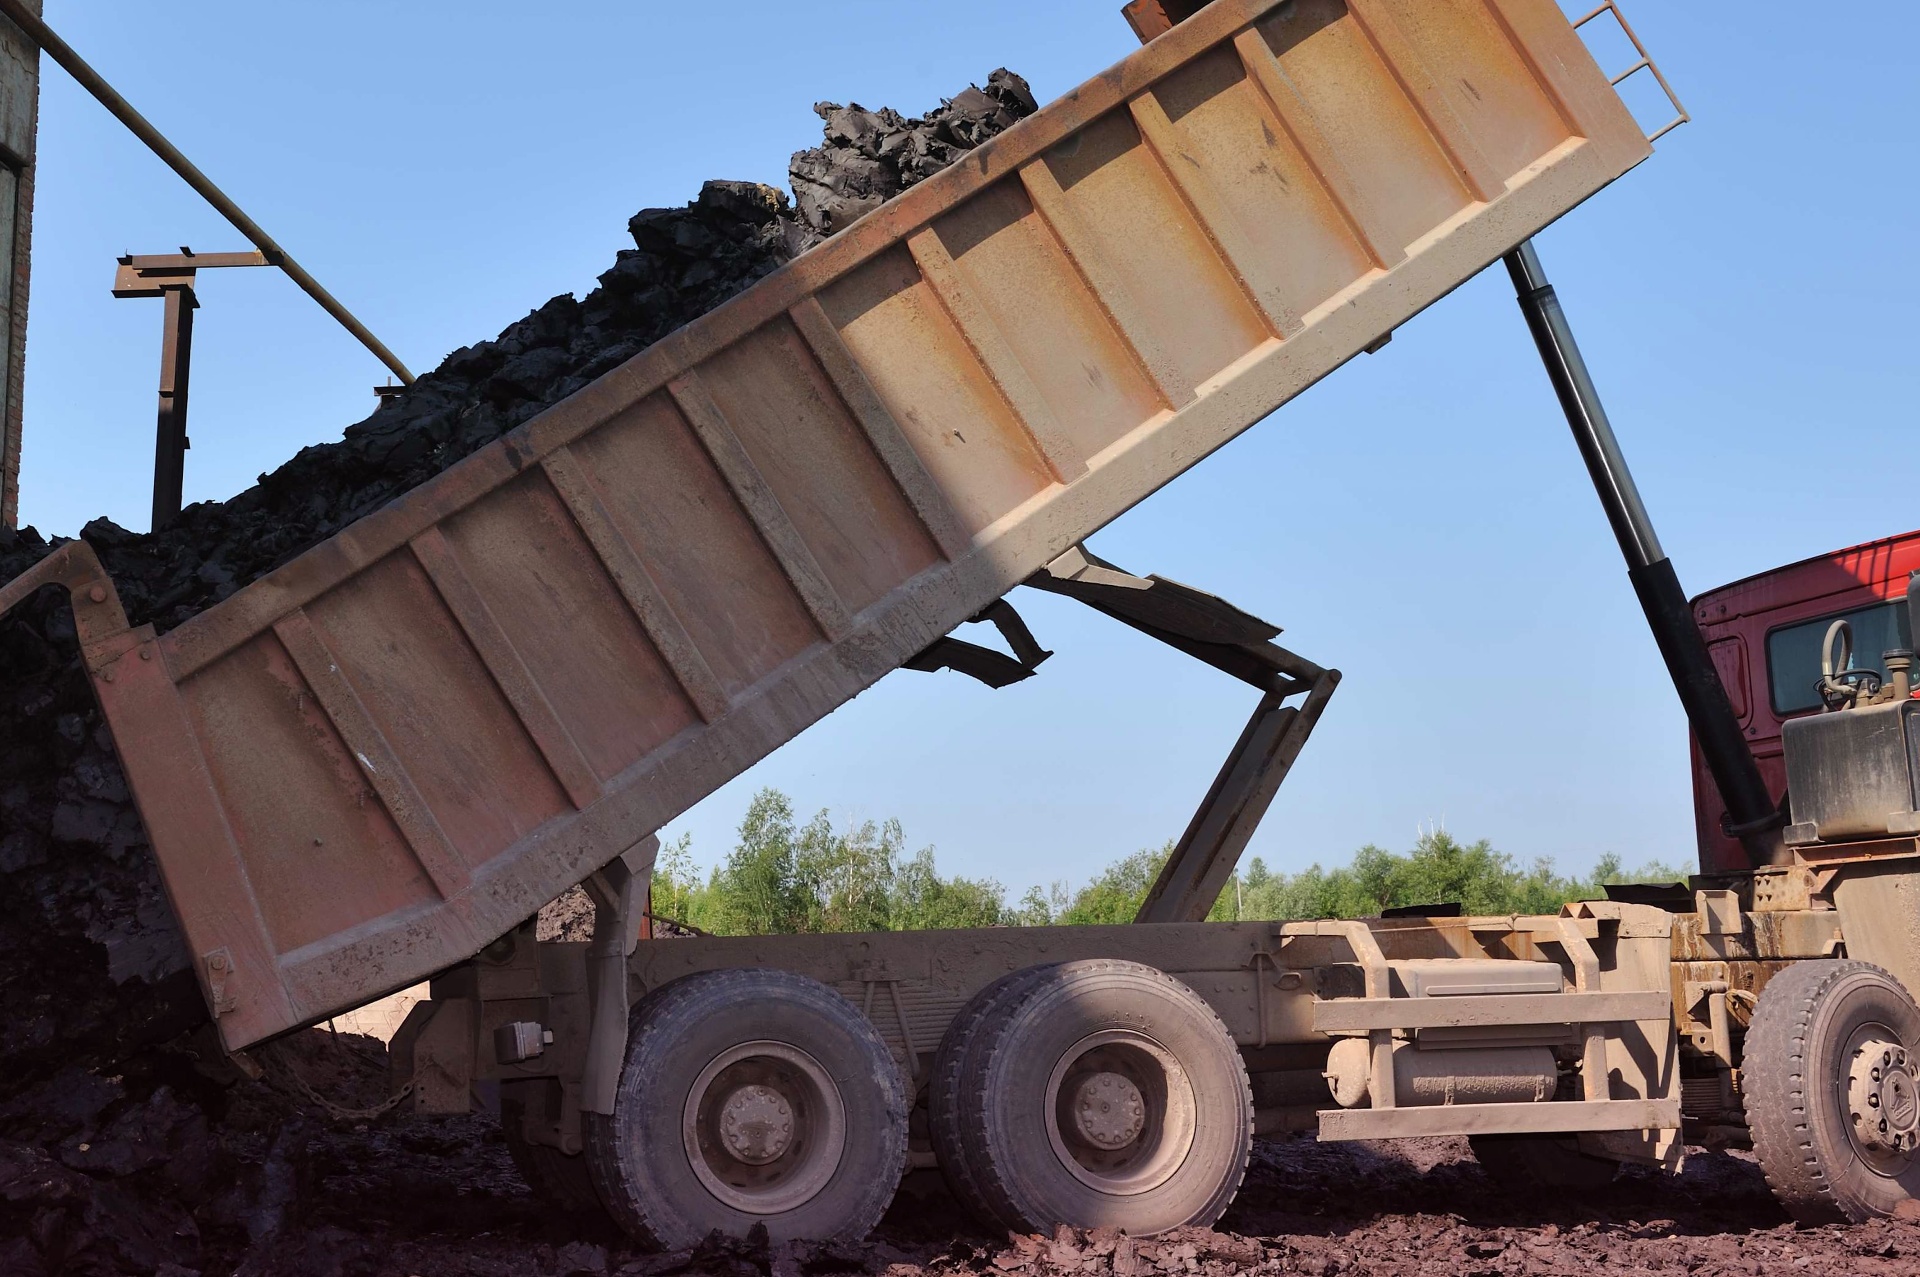
Gil karxanalardan ekskavatorlarla çıxarılır və avtosamosvallarla istehsalat sahəsinə daşınır. Daşıma fasiləsiz xammal axını təmin edir.
01
İstehsal
Gilin karxanadan çıxarılmasından, dönər sobada bişirilməsi, nəzarətli soyutma və hazır məhsulun yüklənməsinə qədər — AZƏRİT-də hər mərhələ vahid texnoloji sxem üzrə idarə olunur.
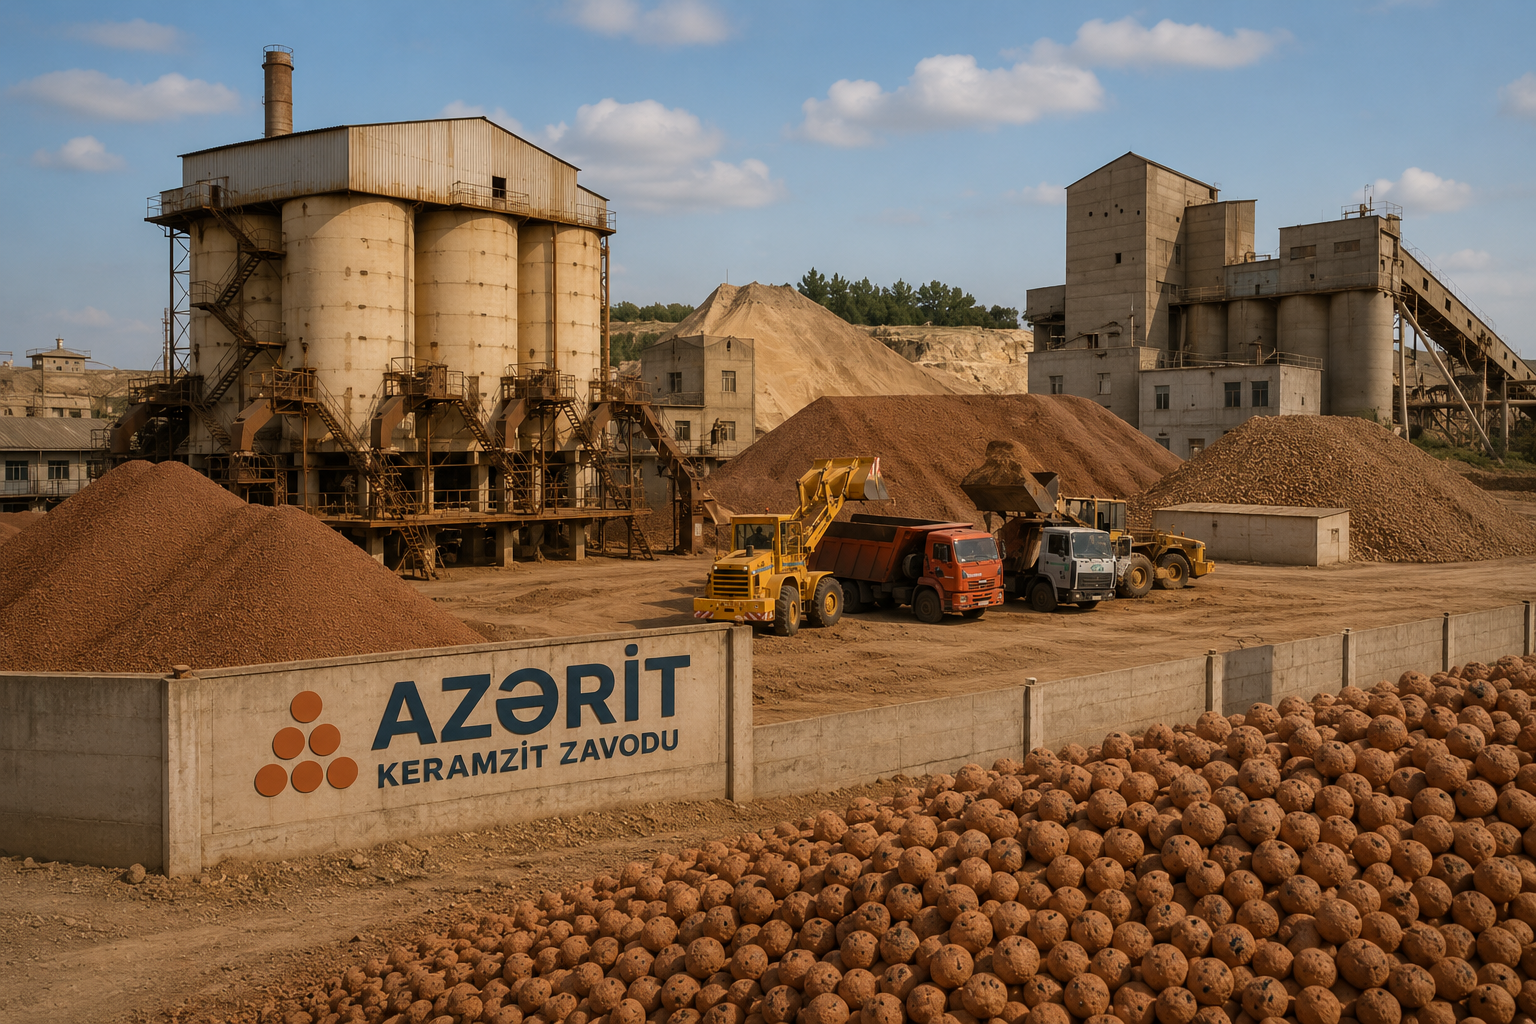
Keramzit xüsusi seçilmiş gilin yüksək temperaturda şişməsi nəticəsində alınır. Daxili məsaməli quruluş onu yüngül və istilik izolyasiyalı edir, sinterlənmiş xarici qabıq isə möhkəmlik verir.
Gil karxanalardan ekskavatorlarla çıxarılır və avtosamosvallarla istehsalat sahəsinə daşınır. Daşıma fasiləsiz xammal axını təmin edir.
Gil açıq saxlama meydançalarına yığılır. Rütubət, donma–əriməsi və temperatur fərqləri gilin strukturunu yumşaldır, onu daha bircins və emala yararlı edir.
Hər partiya laboratoriyada şişmə qabiliyyətinə görə yoxlanılır. Sınaq qranulları üzərində həcmin artımı, qabığın möhkəmliyi və quruluşun bircinsliyi müəyyən edilir.
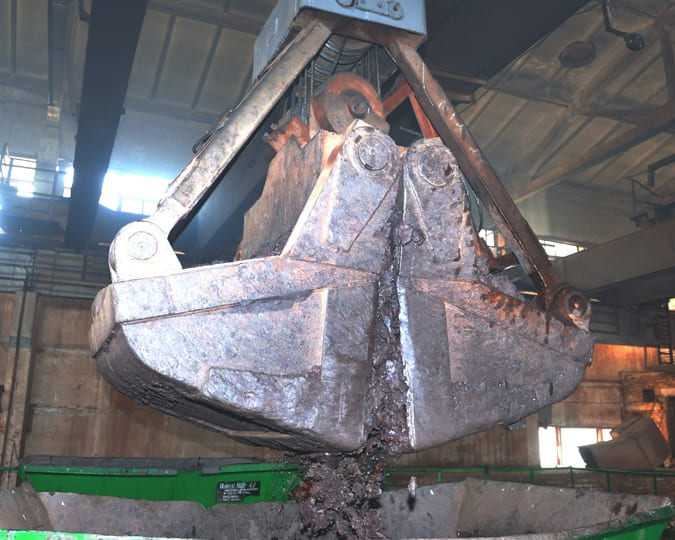
Gil rıxlitellər və qırıcılarda xırdalanır, daş və qarışıqlardan təmizlənir. Qarışdırıcılarda rütubət tənzimlənərək plastik, bircins formalaşdırma kütləsi alınır.
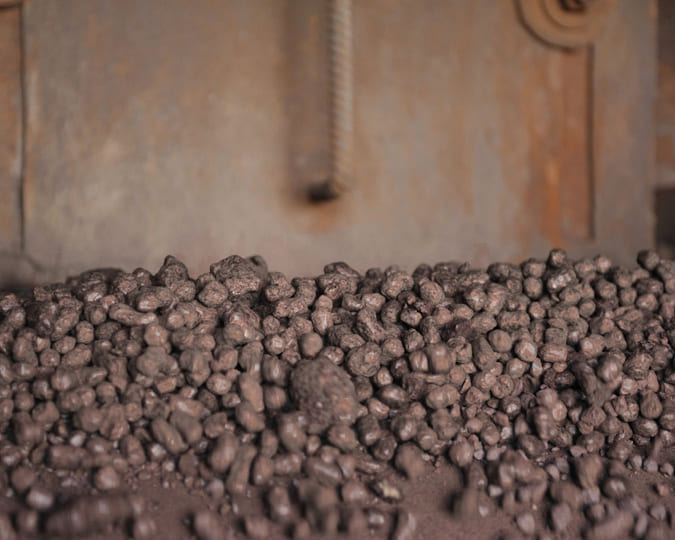
Hazır kütlə formalaşdırıcıdan keçərək lazımi fraksiyaya uyğun ölçüdə qranullara çevrilir. Sobaya verilməzdən əvvəl ilkin qurutma artıq nəmi çıxarır və çatlamanın qarşısını alır.
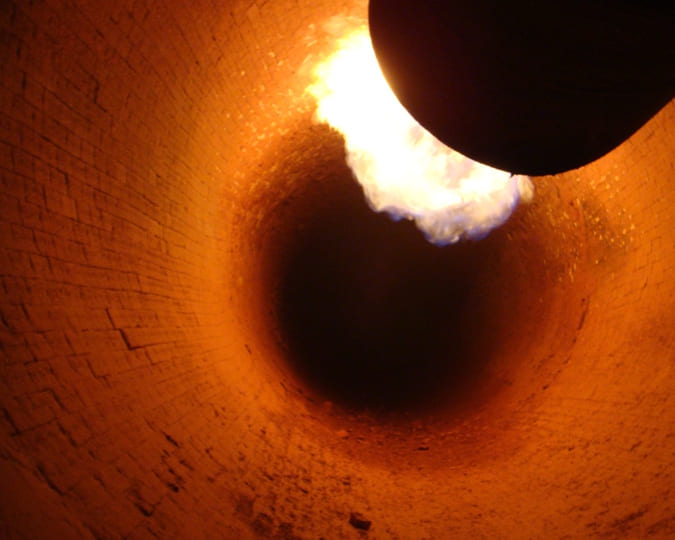
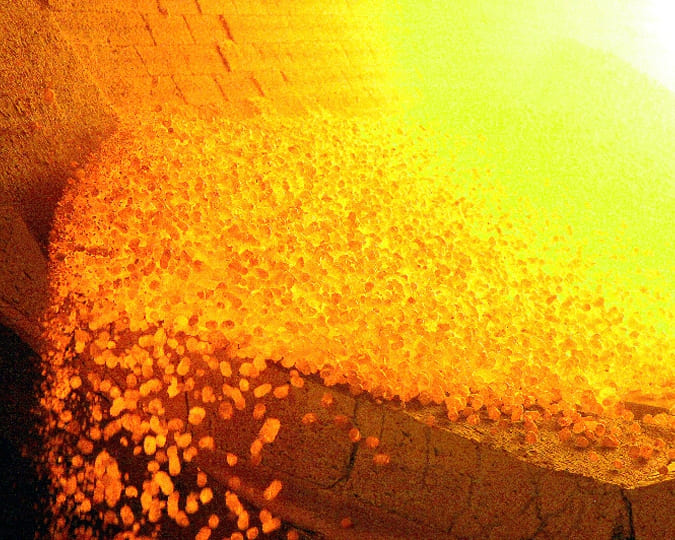
Qranullar mailli dönər soba boyunca 1200–1250°C zonasına doğru hərəkət edir. Üzvi və kimyəvi birləşmələr parçalanaraq qaz buraxır, qapalı məsamələr formalaşır, səth isə əriyib möhkəm keramik qabıq yaradır.
Sobadan çıxan qaynar qranullar barabanlı və ya hava axınlı soyuducularda mərhələli soyudulur. Bu, daxili gərginliyi azaldır və qabığın bütövlüyünü qoruyur.
Soyumuş keramzit ardıcıl ələk qurğularından keçirilir, müxtəlif diametrli gözlər vasitəsilə dəqiq fraksiyalara — 0–5, 5–10, 10–20 mm və s. — ayrılır.
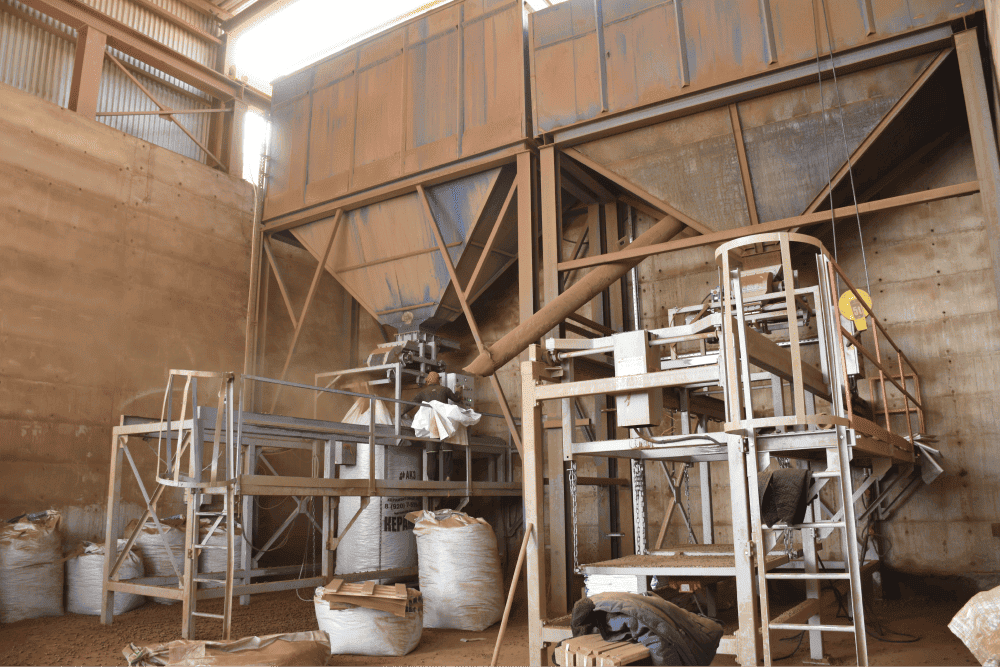
Laboratoriyada həcm sıxlığı, sıxılmaya möhkəmlik, su udma, şaxtaya davamlılıq və məsamə bircinsliyi yoxlanılır. Nəticələr əsasında məhsula təyinat verilir.
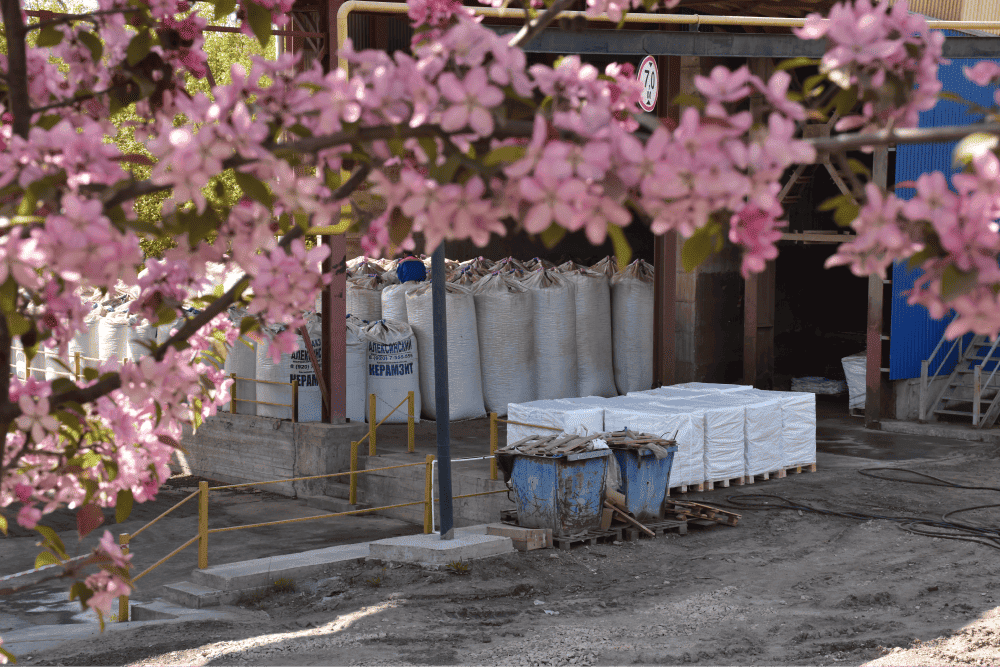
Hazır məhsul silos və ya açıq sahələrdə saxlanılır. Sifarişçinin tələbinə uyğun olaraq nəql edilir: navalom (tökmə), kisə və ya big-bag formasında.
200–400 °C — qranullardan qalıq nəm çıxarılır, materialın termal şoka davamlılığı artır.
400–950 °C — üzvi qarışıqlar yanır, gilin strukturu kimyəvi olaraq aktivləşir.
1200–1250 °C — qaz buraxılması məsamələr yaradır, səth əriyərək möhkəm keramik qabıq formalaşdırır.
Qeyd: Hər partiya xammalın xüsusiyyətlərinə uyğun olaraq bişirmə temperaturu, baraban dövrü və qranulun zonada qalma müddəti fərdi seçilir. Bu yanaşma AZƏRİT-də alınan keramzitin sıxlıq, möhkəmlik və bircins məsaməlilik baxımından sabit göstəricilərini təmin edir.